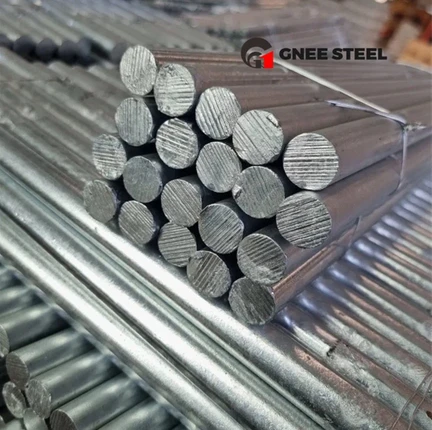
1. Hastelloy B-3'ün (UNS N10675) önceki B-2 alaşımına göre belirleyici metalurjik ilerlemeleri nelerdir ve bu neden onu özellikle dövme çubuk uygulamaları için uygun kılmaktadır?
Hastelloy B-3, yaygın olarak kullanılan B-2 (UNS N10665) alaşımına göre önemli bir evrimsel gelişmeyi temsil eder. Her ikisi de şiddetli indirgeyici asit ortamları (özellikle hidroklorik asit) için tasarlanmış nikel-molibden alaşımlarıdır. Ancak B-2'nin, kaynaklama veya 550-850 derece aralığında yavaş soğutma sırasında ısıdan etkilenen bölgede (HAZ) intermetalik fazların çökelmesine karşı bilinen bir duyarlılığı vardır. Bu çökelme ciddi süneklik kaybına ve lokal tanecikler arası korozyona neden olabilir.
Hastelloy B-3, değiştirilmiş bir kimyasal bileşim aracılığıyla bu sorunu giderir. B-3, korozyon direnci için yüksek molibden içeriğini (~%28,5) korurken, kontrollü krom (~%1,5) ve demir (~%1,5) ilavelerinin yanı sıra daha da sıkı karbon ve silikon kontrolü içerir. Bu kimya şunu sağlar:
Önemli Derecede Geliştirilmiş Termal Kararlılık: B-3, ara sıcaklıklara maruz kaldığında zararlı ikincil fazların oluşumuna karşı çok daha dayanıklıdır. Bu onun birincil avantajıdır.
Termal Maruz Kalma Sonrası Geliştirilmiş Süneklik: Kaynak veya yavaş soğuma sonrasında bile tokluğunu korur, fabrikasyon çatlama risklerini azaltır.
Karşılaştırılabilir Korozyon Direnci: Bazı karışık asitlerde potansiyel olarak üstün performansla çoğu indirgeyici ortamda B-2 ile eşleşir.
Dövme çubuk uygulamaları için bu termal stabilite kritik öneme sahiptir. Dövme işleminin kendisi, alaşımın yüksek sıcaklıklara (genellikle 1100-1200 derece) ısıtılmasını ve ardından mekanik olarak işlenmesini içerir. Sonraki soğutma hızı-özellikle büyük kesitli çubuklar için-B-2'yi çekirdekte hassaslaşma riskine sokacak kadar yavaş olabilir. B-3'ün doğal direnci, dövme çubuğun, her durumda dövme sonrası çözelti tavlaması gerektirmeden, yüzeyden merkez çizgisine kadar tüm kesiti boyunca tek biçimli, sünek ve korozyona{14}}dirençli bir mikro yapıyı korumasını sağlar. Bu güvenilirlik, B-3'ü güvenlik açısından kritik dövme bileşenler için tercih edilen seçenek haline getirir.
2. Hastelloy B-3 dövme çubuklar tipik olarak hangi kritik endüstriyel bileşenlerde belirtilir ve haddelenmiş çubuk gibi diğer formlara göre dövme seçimini belirleyen şey nedir?
Hastelloy B-3 dövme çubuklar, aşındırıcı stres altında mekanik güvenilirliğin tartışılmaz olduğu yüksek-bütünlüklü bileşenler için belirtilmiştir. Dövme işlemi, metalin tane akışını parçanın şekline uyacak şekilde hizalayarak haddelenmiş çubuk stoğundan işlenmiş parçalara kıyasla üstün mukavemet, darbe dayanıklılığı ve yorulma direnci yaratır.
Anahtar uygulamalar şunları içerir:
Valf Bileşenleri: HCl asit sistemlerindeki ağır-servis kontrol valfleri, tapalı valfler ve çek valfler için dövme gövdeler, kapaklar, takozlar ve gövdeler.
Pompa ve Kompresör Parçaları: Sıcak,-oksitleyici olmayan asitleri aktaran pompalardaki miller, pervaneler, rotor diskleri ve aşınma halkaları.
Bağlantı Elemanları ve Saplamalar: Reaktörlerdeki, kolonlardaki ve agresif ortamlarla çalışan ısı eşanjörlerindeki flanşlı bağlantılar için{0}ağır hizmet tipi cıvatalar, saplamalar ve somunlar.
Kimyasal İşleme için Aletler: Hem yüksek torka hem de korozyona maruz kalan karıştırıcı milleri, karıştırma kürekleri ve örümcek destekleri.
Özel Bağlantı Parçaları ve Nozullar: Büyük, yüksek-basınçlı manifold blokları, reaktörler için dövme nozullar ve özel dövme flanşlar.
Dövme seçimi şunlara bağlıdır:
Yönlü Mukavemet: Dövmeyle oluşturulan tanecik akış modeli, çok-yönlü gerilimlere karşı daha iyi direnç sağlar.
İç Sağlamlık: Sıcak çalışma süreci, orijinal külçede mevcut olan gözenekliliğin ve boşlukların iyileştirilmesine yardımcı olur, böylece daha homojen ve hatasız-bir iç yapı elde edilir.
Karmaşık Şekiller için Ekonomik Verimlilik: Biraz karmaşık olan ancak orta hacimlerde üretilen parçalar için (örneğin, bir valf gövdesi), "neredeyse-nete yakın şekle" yakın dövme, pahalı alaşımın maliyetli işleme israfını azaltır.
Büyük Kesitlerde Geliştirilmiş Özellikler: Yaklaşık 150 mm'nin (6") üzerindeki çubuk çapları için, dövme çubuk genellikle haddelenmiş çubuktan-daha iyi kalınlık özellikleri sergileyecektir.
3. Optimum özelliklerin sağlanması için Hastelloy B-3 çubuklarının temel dövme ve-dövme sonrası ısıl işlem süreçlerini açıklayın.
Uygun termal-mekanik işlem, B-3'ün dövme çubuktaki performansını ortaya çıkarmanın anahtarıdır.
Dövme Süreci:
Ön-Isıtma: B-3 külçesi veya kütüğü 1120-1180 derece (2050-2150 derece F) dövme sıcaklığı aralığına kadar eşit şekilde ısıtılır. Sıcaklık kontrolü hayati öneme sahiptir; aşırı ısıtma aşırı tane büyümesine neden olabilirken, az ısıtma deformasyon direncini ve çatlama riskini artırır.
Sıcak İşleme: Malzemenin pres veya çekiç kullanılarak dövülmesidir. Azalma miktarı (enine-kesit alanındaki azalma) önemlidir ve genellikle 3:1 oranını aşar. Bu yüksek seviyedeki mekanik çalışma, tane yapısını iyileştirir.
Bitirme Sıcaklığı: Tamamen yeniden kristalleşmeyi sağlamak ve malzemenin istenmeyen faz oluşumuna yol açabilecek bir sıcaklık aralığında çalışmasını önlemek için dövme işlemi yaklaşık 925 derecenin (1700 derece F) üzerinde bir sıcaklıkta tamamlanmalıdır.
-Dövme Sonrası Isıl İşlem:
Çözüm Tavlama: Bu zorunlu bir adımdır. Dövme çubuk 1065-1120 dereceye (1950-2050 derece F) yeniden ısıtılır. Bu, dövme sonrası soğutmanın son aşamalarında oluşmuş olabilecek olası çökeltileri çözmek için alaşımı ıslatır. Sıcaklıktaki süre kritiktir ve çubuğun kesitine bağlıdır.
Hızlı Söndürme: Çözelti tavlamasından sonra çubuk hızla suda söndürülmelidir. Bu hızlı soğutma, tek-fazlı, katı-çözelti mikro yapısını "dondurarak" maksimum korozyon direncini ve sünekliği korur.
Gerilim Giderme (İsteğe Bağlı/Şartlı): Kapsamlı işleme tabi tutulacak bileşenler için, distorsiyonu en aza indirmek için daha düşük-sıcaklıkta gerilim giderme (ör. ~600 derece) uygulanabilir. Ancak malzemeyi çökelme sıcaklığı bölgesine yerleştirdiğinden bu durum dikkatle değerlendirilmelidir. B-3'ün termal kararlılığı bunu B-2'ye göre daha mümkün kılmaktadır.
4. Kritik hizmete yönelik bir grup Hastelloy B-3 dövme çubuk için temel malzeme testi ve sertifikasyon gereklilikleri nelerdir?
Uygulamalarının güvenlik-kritik doğası göz önüne alındığında, B-3 dövme çubukların sertifikasyonu sıkı ve izlenebilirdir.
Kimyasal Analiz: UNS N10675 spesifikasyonlarına (Ni bazı, Mo ~%28,5, Cr ~%1,5, Fe ~%1,5, düşük C, vb.) uygunluğu doğrulayan tam spektrografik analiz. Bu, her eriyikten alınan bir numune üzerinde gerçekleştirilir.
Mekanik Testler: Çekme testleri (esneme mukavemeti, nihai çekme mukavemeti, uzama) ve sertlik testleri (tipik olarak Brinell veya Rockwell B) gerçekleştirilir. Daha büyük çubuklar için bu testler, yalnızca eriyikten değil, gerçek dövme çubuktan (genellikle uzatılmış bir "test pabucundan" veya uçtan) alınan temsili kuponlar üzerinde gerçekleştirilir.
Korozyon Testi: En kritik kalite güvence testi taneler arası korozyon testidir. Numuneler hassaslaştırılır (çökelmeyi tetiklemek için ısıtılır) ve ardından ASTM G28 Yöntem A (%50 sülfürik asidin ferrik sülfatla kaynatılması) gibi ciddi bir teste tabi tutulur. Korozyon hızı ölçülür; düşük oran, alaşımın uygun termal stabilitesini ve mikro yapısını doğrular.
-Tahribatsız Muayene (NDT): Dövme çubuk, boşluklar, kalıntılar veya çatlaklar gibi dahili süreksizlikleri tespit etmek için rutin olarak ultrasonik teste (UT) tabi tutulur. Sıvı penetrant testi (PT) veya manyetik parçacık testi (MT) yoluyla yüzey muayenesi de belirtilebilir.
Sertifikasyon Dokümantasyonu: Malzeme, tüm ısı/erime numaralarını, dövme parametrelerini, ısıl işlem kayıtlarını ve test sonuçlarını içeren kapsamlı bir Değirmen Test Raporu (MTR) / Uygunluk Sertifikası ile birlikte sunulur. Nükleer veya ASME basınçlı kap uygulamaları için, ek sertifikalarla birlikte bir Malzeme Test Raporu (ASME Bölüm II Kısım B) gereklidir.
5. Hastelloy B-3 dövme çubuk stoğuyla çalışan imalatçılar için temel işleme hususları nelerdir?
B-3, B-2'den daha iyi sünekliğe sahip olmasına rağmen, nikel alaşımı ailesinin yapışkan olma ve hızla sertleşme özelliğini paylaşır. Bu, özel işleme uygulamaları gerektirir:
Takımlama: Yalnızca keskin, pozitif-talaşlı karbür takımlar veya birinci sınıf-kobalt HSS kullanın. İş parçası yüzeyinin aşırı sertleşmesini önlemek için takımlar körelmeden önce değiştirilmelidir.
Kesme Parametreleri: Düşükten{0}}ortaya-yüzey hızları, yüksek ilerleme hızları ve derin kesmeler kullanın. Amaç, takımın önceki geçişte oluşturulan iş-sertleştirilmiş katmanının altından kesilmesini sağlamaktır. Hafif, perdahlı kesimler yüzeyi parlatacak ve sertleştirecek, sonraki geçişleri çok zorlaştıracak ve takımlara zarar verecektir.
Soğutma Sıvısı ve Yağlama: Isıyı dağıtmak, iş sertleşmesini önlemek ve talaş kırılmasını iyileştirmek için bol miktarda yüksek-kaliteli soğutma sıvısı gereklidir. Parça yüksek- sıcaklıkta çalışacaksa, stres korozyonu çatlama risklerini önlemek için, soğutucunun iyi bir kayganlığa sahip olması ve kükürt veya klor içermemesi gerekir.
Rijitlik: Takım tezgahı, iş parçası ve fikstürler, kesme kuvvetlerini absorbe etmek ve titreşimi en aza indirmek için son derece sert olmalıdır; bu, zayıf yüzey kalitesine ve takımın daha hızlı aşınmasına neden olabilir.
Talaş Kontrolü: Alaşım uzun, lifli talaşlar oluşturma eğilimindedir. Aletlerde talaş kırıcılar kullanın ve talaşların kesime engel olmasını veya güvenlik tehlikesi oluşturmasını önlemek için makinenin talaş kaldırma sisteminin etkili olduğundan emin olun.
Özetle, Hastelloy B-3 dövme çubuklar, asitli kimyasal süreçlerin azaltılmasının kalbinde yer alan yük taşıyan bileşenler için birinci sınıf, yüksek-güvenilir ürün formunu temsil eder. Seçimleri, B-3'ün üstün metalurjik stabilitesi ve kontrollü dövme prosesinin sağladığı gelişmiş mekanik özelliklerin birleşimi ile doğrulanmıştır.